重庆注塑成型加工公差控制精度标准解析
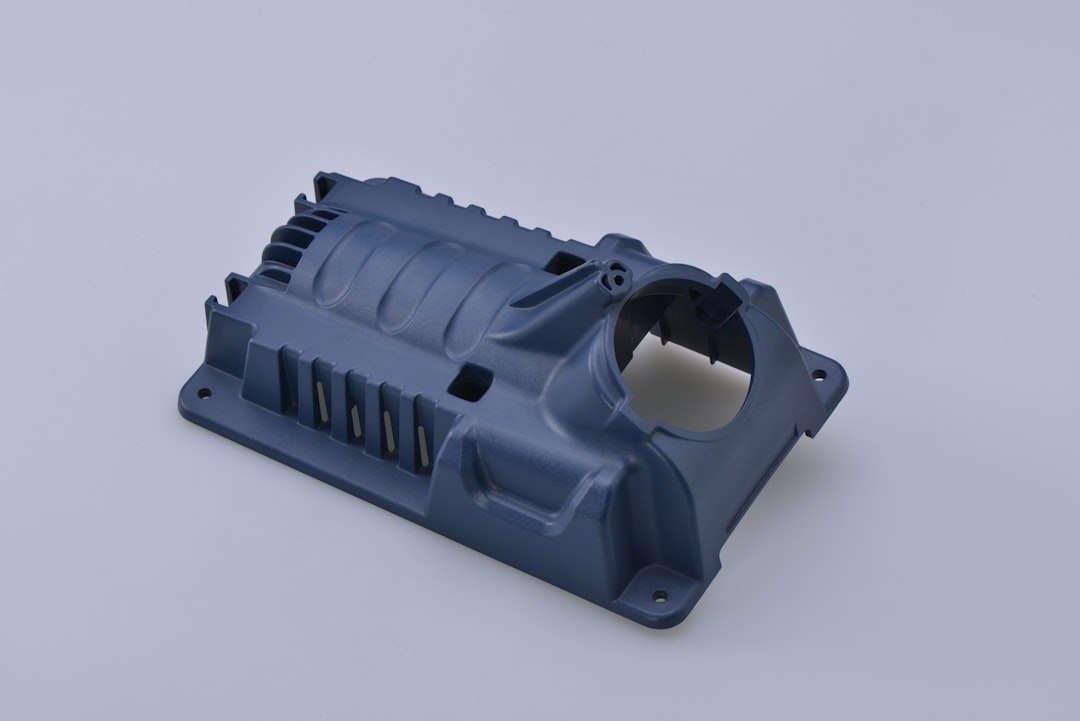
在重庆的汽摩配件、智能家居和医疗器械产业带里,注塑件的精度往往决定了一台设备能否正常运转。很多客户拿着3D图纸找我们询价时,第一句常问:“±0.1mm能做到吗?” 其实,公差控制不是一道简单的判断题,而是一套从材料收缩率到模具冷却水路设计的系统工程。今天就从我们顺工巧的车间实况出发,聊聊注塑成型加工里那些容易被忽视的公差细节。
公差从哪来?先看材料与模具的“脾气”
塑胶产品最让人头疼的,就是收缩率的波动。以常见的ABS为例,其模内收缩率在0.4%到0.7%之间浮动,而加了玻纤的PA66,收缩率会随着玻纤取向产生各向异性。这意味着,同样的模具,横纵方向的尺寸变化可能完全不同。如果模具试模阶段不做充分的收缩率补偿,批量生产时就会出现“第一模合格,第五十模偏大0.15mm”的诡异现象。
我们的做法是,在模具试模环节至少跑满30模,每10模静置冷却30分钟,记录尺寸漂移曲线。只有确认曲线平缓后,才敢锁定注塑参数。这一步看似耗时,却能避免后续几万件产品的报废风险。
实操层面的三类关键参数控制
真正到了注塑加工车间,老师傅们盯的是三个核心变量:保压压力、模温、冷却时间。举个实际案例——我们为一款医疗接头做注塑成型,材料是POM,客户要求内径公差±0.05mm。单纯靠机台仪表是不行的,必须用模温机将模具温度稳定在80℃±1℃,同时把保压从两段改成三段递减,让分子链充分松弛。
- 保压切换点:从V/P切换位置提前2mm,减少内应力堆积
- 模温分区:动模侧比定模侧低5℃,控制脱模变形
- 冷却水路流速:确保雷诺数大于4000,维持湍流换热
这些数据不是拍脑袋定的。我们在每次模具试模后,都会用三坐标测量仪抽检12个关键点位,将实测值与CAE模流分析报告对比,误差超过0.02mm就回头调参数。这种“死磕”换来的结果很直观——去年我们交付的一批汽车线束护套,批次内CPK值稳定在1.67以上。
数据对比:普通注塑与精密注塑的差距
很多客户对成本敏感,总想用普通注塑加工的价格买到精密件的公差。这里给出一组我们内部培训用的对比数据,大家心里就有谱了:
- 常规注塑成型:公差±0.15mm,适合结构件、内部支架,模具寿命60万模
- 精密注塑成型:公差±0.03mm,适合齿轮、密封件,需要配置模温机+伺服机台
- 超精密注塑:公差±0.005mm,仅用于光学透镜,需在恒温车间作业
塑胶产品能不能做到高精度,源头在于模具设计阶段是否预留了收缩率修正余量。我们在重庆本地的客户里,有做无人机云台电机的,他们要求轴承座孔圆度控制在0.008mm以内。这种活,普通螺杆注塑机根本干不了,必须用全电动注塑机配合高刚性锁模结构。
说到底,公差控制不是单点突破,而是材料、模具、设备、环境四者的合力。如果您手头正在开发新产品,或者对现有塑胶产品的合格率不满意,不妨带着图纸来我们车间聊聊。顺工巧的工程师会从模具试模开始,陪您一起把每个0.01mm的偏差都掰扯清楚。毕竟,注塑成型加工这行,较真才能出好活。